Un evaporatore che concentra 20.000 kg di acqua all'ora in servizio a singolo effetto consuma circa 22.000 kg di vapore vivo per ogni ora di funzionamento. A costi tipici del vapore industriale di 30-50 dollari per tonnellata, ciò equivale a una bolletta del carburante a sette cifre in un solo anno di attività. La ricompressione meccanica del vapore (MVR) esiste perché la maggior parte di quel denaro acquista calore che viene buttato via: il vapore evaporato dal prodotto trasporta lo stesso calore latente appena acquistato, e in un treno convenzionale viene condensato contro l'acqua di raffreddamento e scaricato all'esterno.
Il verdetto breve per chiunque valuti la tecnologia: MVR ricomprime leggermente il vapore di processo in modo che possa condensare sul lato riscaldamento dell'evaporatore e far bollire più liquido. Un kilowattora di elettricità del compressore esegue quindi il lavoro di evaporazione di circa 10-25 kilowattora di vapore e la domanda di vapore vivo scende a un carico ridotto di circa 0,02-0,05 kg per kg di acqua evaporata. Per gli evaporatori a carico continuo con un innalzamento gestibile del punto di ebollizione, è il percorso di evaporazione disponibile con i costi operativi più bassi.
Come funziona la ricompressione meccanica del vapore
Il modello mentale più pulito è una pompa di calore a ciclo aperto. Il vapore che lascia la superficie bollente dell'evaporatore, solitamente vapore acqueo, entra in un compressore anziché in un condensatore. Il compressore aumenta la sua pressione da quella quasi atmosferica a circa 1,2-1,5 bar assoluti, il che aumenta la temperatura di condensazione da circa 95-100 °C a 105-112 °C. Questo modesto aumento è l'intero trucco: il vapore compresso si condensa all'interno del lato riscaldante della calandria, rilasciando il suo calore latente attraverso una piccola differenza di temperatura per far bollire più liquido, e la condensa esce sotto forma di acqua calda pulita. Al di là delle perdite di calore e del preriscaldamento del prodotto, il circuito non necessita di vapore vivo durante il funzionamento costante; una piccola sorgente ausiliaria provvede all'avvio e al trimming del carico.
Tipi di compressori e aumento della temperatura
La selezione del compressore segue la portanza richiesta. I ventilatori centrifughi monostadio gestiscono i grandi volumi di vapore dell'evaporazione dell'acqua con sollevamenti fino a circa 20-25 K, mentre le macchine a doppia vite e le disposizioni dei ventilatori a due stadi estendono la gamma per sollevamenti più elevati. L'aumento di cui hai bisogno non è una preferenza: equivale all'innalzamento del punto di ebollizione del liquore più la differenza di temperatura richiesta per spingere il calore attraverso la superficie dell'evaporatore, quindi la chimica del processo e la progettazione del trasferimento di calore lo impostano per te.
Dove MVR offre oggi
La tecnologia è affermata ovunque grandi volumi di acqua o solvente debbano essere evaporati continuamente e il vapore sia ragionevolmente pulito:
- Latticini: concentrazione di latte, siero di latte e permeato, uno dei primi ad adottarlo su larga scala
- Cibi e bevande: succhi di frutta, sciroppi di zucchero e brodi
- Polpa e carta: preconcentrazione del liquor nero prima della caldaia di recupero
- Chimico e farmaceutico: recupero solventi e correnti di testa di distillazione
- Acque reflue e scarico zero di liquidi: concentrazione della salamoia prima dei cristallizzatori
- Dissalazione: unità meccaniche di compressione del vapore per la produzione di acqua di piccole e medie dimensioni
Si applicano ancora limiti pratici. La maggior parte dei sistemi commerciali mantiene le temperature di ebollizione al di sotto di circa 100-110 °C, poiché i materiali del compressore e le guarnizioni dell'albero diventano costosi oltre tale intervallo e i liquori contenenti cloruro spingono le parti bagnate verso l'acciaio inossidabile 316L, i gradi duplex o le leghe superiori. L'innalzamento del punto di ebollizione del liquore rimane il motivo più comune per cui un progetto MVR proposto viene riprogettato.
Come appaiono i numeri
Innanzitutto la conclusione: quando l’energia elettrica della rete è affidabile e il vapore è costoso, i progetti MVR in genere si ripagano in uno o tre anni. Un evaporatore a singolo effetto consuma circa 1,1 kg di vapore per kg di acqua evaporata, e anche un treno a cinque effetti necessita comunque di circa 0,25 kg. Un'unità MVR ne sostituisce la maggior parte con 15-30 kWh di elettricità del compressore per tonnellata di evaporazione, a seconda dell'ascensore. A fronte del vapore a 30-50 dollari per tonnellata e dell’energia elettrica a 0,08-0,12 dollari per kWh, il costo operativo per tonnellata di acqua evaporata scende da 30 dollari o più a circa 1,5-3,5 dollari. Per un impianto da 10 tonnellate all’ora che funziona per 8.000 ore all’anno, il risparmio rispetto al funzionamento a effetto singolo è compreso tra 2 e 3 milioni di dollari all’anno.
Anche la domanda di acqua di raffreddamento diminuisce drasticamente, perché il calore latente viene riciclato anziché respinto. I compromessi sono importanti: un compressore con azionamento e controlli, un'area di trasferimento del calore più ampia perché la differenza di temperatura di guida è piccola e un'infrastruttura elettrica dimensionata per un carico continuo del motore. Il compressore è anche una singola macchina rotante in un circuito critico, quindi i pezzi di ricambio, il monitoraggio delle condizioni e il personale di manutenzione addestrato rientrano nel budget operativo fin dal primo giorno.
Limiti di selezione: dove MVR fatica
Prima di selezionare MVR, esegui questi controlli in ordine. Ognuno ha squalificato progetti reali:
- Elevazione del punto di ebollizione. Il compressore deve superare il BPE del liquore più la differenza di temperatura di trasferimento del calore. Una volta che il BPE supera circa 15-20 K, i ventilatori a bassa portanza vengono abbandonati e la scelta si restringe ai compressori a vite, alla ricompressione termica del vapore o ai modelli multieffetto.
- Comportamento sporco. Piccole differenze di temperatura e grandi superfici non lasciano spazio ai tubi sporchi. Uno strato di calcare che darebbe a malapena fastidio a una calandria riscaldata a vapore può far crollare il bilancio termico dell’MVR, quindi la pulizia sul posto deve far parte della progettazione.
- Carica profilo. MVR guadagna i suoi risparmi con un servizio costante e continuo. Il frequente ciclo di batch, l'ampio turndown e i lunghi fermi impianto erodono rapidamente l'economia.
- Corrosione e materiali. Il trasporto di sali e acidi nel vapore e nella condensa determina la durata dell'apparecchiatura; la selezione dei materiali e la gestione dello spurgo richiedono attenzione ingegneristica.
- Assistenza compressori. I limiti di vibrazione, i sistemi di tenuta e la disponibilità del rotore di riserva dovrebbero essere progettati e non improvvisati dopo il primo guasto.
MVR, TVR o multieffetto: una vista affiancata
L'MVR è uno dei tre percorsi consolidati per il riutilizzo del vapore di evaporazione. La ricompressione termica del vapore (TVR) utilizza un eiettore a getto di vapore come compressore, scambiando vapore motore con vapore trascinato. L'evaporazione multieffetto (MEE) fa precipitare il vapore attraverso stadi successivi a pressioni decrescenti. La risposta giusta dipende meno dalla moda che da tre numeri: il prezzo del vapore, il prezzo dell’energia e il comportamento di ebollizione del liquore.
| Aspetto | MVR | TVR (eiettore di vapore) | Multieffetto (MEE) |
|---|---|---|---|
| Energia motrice | Elettricità tramite compressore meccanico | Vapore motore tramite eiettore | Vapore vivo nel primo effetto |
| Richiesta di vapore per kg evaporato | 0,02-0,05 kg, solo rifilatura | 0,3-0,6 kg, a seconda del rapporto | Circa 1,1 kg per effetto singolo, in calo di circa il 15% per effetto aggiunto |
| Riutilizzo del calore latente | COP effettivo molto elevato pari a 10-25 | Moderato | Moderato, improves with effect count |
| Aumento della temperatura | 10-40 K, compressore limitato | Fissato tramite eiettore e pressione del vapore motore | Distribuito tra gli effetti |
| La migliore vestibilità | Servizio continuo, BPE basso, vapore costoso, alimentazione affidabile | Moderato-pressure steam already on site | Vapore a basso costo, energia inaffidabile, campagne batch |
Nella pratica i percorsi vengono anche combinati. Una configurazione comune riscalda il primo effetto con vapore vivo o un eiettore TVR ed esegue gli effetti finali su MVR, quindi il compressore gestisce solo il vapore più pulito e con il BPE più basso nel treno.
Integrazione dell'MVR in un piano di recupero del calore a livello di impianto
L'MVR risolve il lato vapore del problema energetico, ma nessun evaporatore funziona da solo. Un impianto MVR gestisce ancora un locale caldaie, essiccatori, forni, ossidatori termici o forni di processo che scaricano gas di combustione caldi 24 ore su 24. Quel gas non può essere ricompresso; il suo calore deve essere catturato con apparecchiature di tipo superficiale.
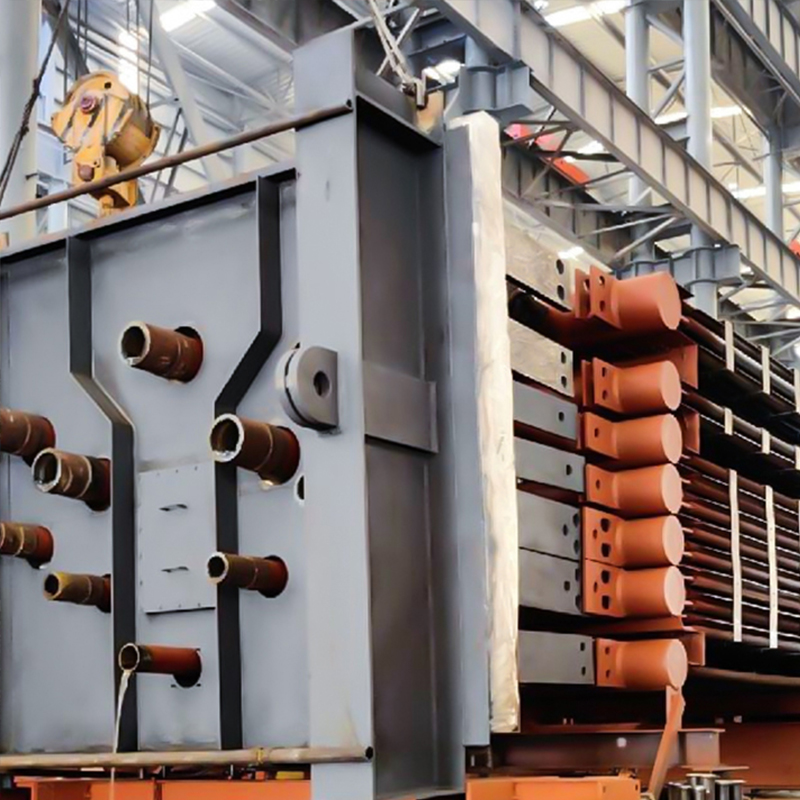 Caldaia industriale a recupero di calore per il recupero del vapore dei gas di combustione Il recupero del vapore dagli scarichi dei processi a caldo è complementare agli impianti MVR, che continuano a far funzionare caldaie, essiccatori e forni 24 ore su 24. Con portate di scarico fino a 320.000 Nm³/h e tassi di evaporazione di 3,8-54,5 t/h, trasforma il calore di scarto continuo in vapore vegetale utilizzabile. Visualizza il prodotto →
Laddove i gas di scarico trasportano energia utilizzabile sufficiente, una caldaia industriale per il calore di scarto la converte in vapore per il resto dell’impianto, e la nostra guida a come funziona una caldaia industriale per il recupero del calore tratta in dettaglio i principi di funzionamento. Laddove la priorità è ridurre la temperatura del camino e aumentare l'efficienza della caldaia, un economizzatore dedicato lato gas recupera gli ultimi gradi utilizzabili dai gas di scarico prima che raggiungano il camino.
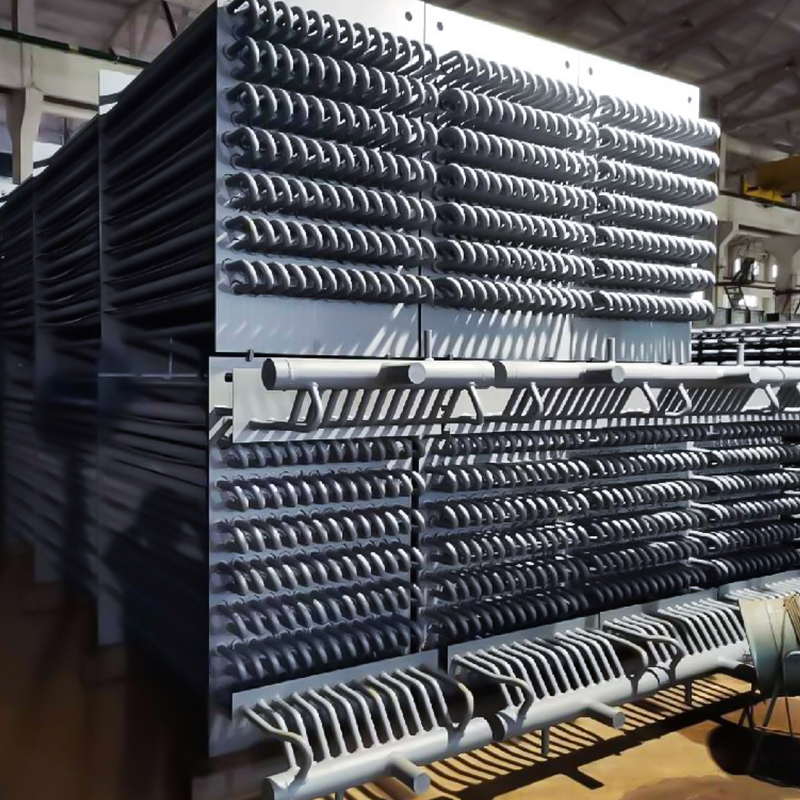 Economizzatore per il recupero del calore dei fumi delle apparecchiature di processo Quando la priorità è abbassare la temperatura del camino e aumentare l'efficienza della caldaia, un economizzatore lato gas cattura gli ultimi gradi utilizzabili prima che i gas di scarico raggiungano il camino. Costruito per raffinerie corrosive e gas di scarico chimici a 250-400°C, preriscalda l'acqua di alimentazione con una struttura sigillata e monitorata. Visualizza il prodotto →
Le prestazioni lato gas dipendono in ultima analisi dalla superficie del tubo. Le superfici estese recuperano più calore dallo stesso volume di gas di scarico, e i tubi alettati di tipo H in particolare resistono alle incrostazioni grazie ai loro condotti del gas allineati e diritti. La nostra panoramica di tipi di tubi alettati, materiali e miglioramenti in termini di efficienza esamina i compromessi che gli ingegneri valutano quando li specificano.
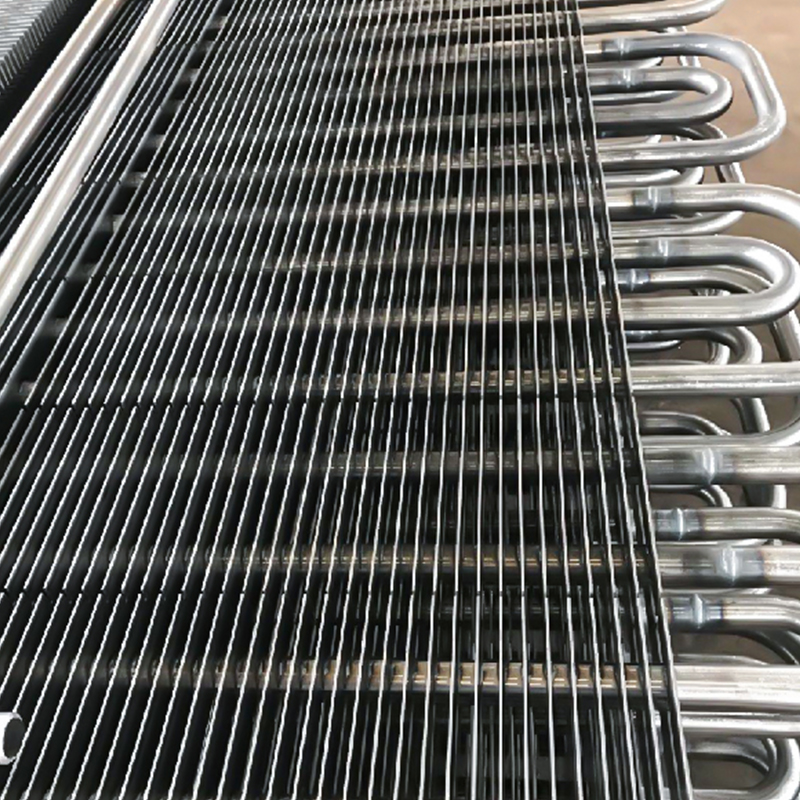 Tubo alettato di tipo H per scambiatori di calore dei fumi carichi di polveri Le prestazioni lato gas dipendono fortemente dalle superfici dei tubi. I tubi alettati di tipo H ampliano l'area di riscaldamento fino a 1,5-2 volte rispetto alle alette a spirale, mentre i percorsi del gas paralleli e diritti resistono alle incrostazioni e agli intasamenti, rendendoli adatti al recupero del calore di scarto dagli scarichi polverosi. Visualizza il prodotto →
Trattare il circuito MVR e il lato gas come un unico progetto integrato previene il classico errore di ottimizzare l'evaporatore mentre il camino della caldaia a monte continua a surriscaldarsi.
Punti pratici per ingegneri e acquirenti
La sequenza decisionale che consigliamo è breve. Quantificare i prezzi del vapore e dell'elettricità per unità di evaporazione. Misurare l'innalzamento del punto di ebollizione del vero liquore, non di un campione di laboratorio diluito. Confermare che il profilo di carico sia realmente continuo. Quindi progettare il lato gas nello stesso progetto, recuperando il calore di scarico e di camino con economizzatori e caldaie a calore di recupero insieme al circuito MVR anziché come ripensamento.
Per gli acquirenti che specificano le apparecchiature di recupero del calore circostante, la qualità della produzione decide se i risparmi calcolati sopravvivranno alla prima revisione. Parti in pressione costruite secondo i requisiti ASME, linee di saldatura automatizzate supportate da imaging in tempo reale a raggi X e capacità annua superiore a 20.000 tonnellate per grandi progetti EPC sono gli standard con cui lavoriamo presso Wuxi Jinker Power Equipment, perché un sistema di recupero del calore è affidabile tanto quanto le saldature che lo tengono insieme. Fate in modo che il lato del processo e il lato del gas funzionino come se fossero uno solo, e l'evaporatore che una volta bruciava una tonnellata di vapore per tonnellata di acqua funzionerà in gran parte con il calore che già possiede.