Un riscaldatore di processo che alimenta 40 MW in genere invia da 6 a 10 MW di tale energia fuori dal camino come calore sensibile. Negli impianti chimici lo scambiatore che lo recupera raramente rappresenta la parte difficile del progetto. Le parti difficili sono il punto di rugiada acido del gas di scarico, il comportamento di incrostazione del flusso di processo e il passaggio tra la velocità massima e il funzionamento minimo stabile. Sistemali correttamente e la superficie di trasferimento del calore si dimensiona quasi da sola.
20 C Caduta dei fumi che restituisce circa l'1% del servizio bruciato
120-160 C Punto di rugiada tipico dell'acido solforico nello scarico del riscaldatore chimico
6-10x Superficie esterna di un tubo alettato contro un tubo nudo di uguale lunghezza
Dove i processi chimici perdono effettivamente calore
Il calore recuperabile in un impianto chimico esce attraverso quattro flussi: gas di scarico del riscaldatore, scarico del forno e dell'ossidante, gas di scarico del reattore esotermico e condensa di grado inferiore. Ciascuno comporta vincoli diversi e un'unità progettata per un compito avrà prestazioni inferiori a quelle di un altro.
Inizia con una campagna di misurazione anziché con una scheda tecnica. Registra la temperatura dei fumi, il carico di ossigeno e di polvere durante un ciclo di produzione completo, compreso il ciclo di pulizia del bruciatore. Un riscaldatore che legge 340 C a piena velocità spesso legge 290 C di notte, e quell'oscillazione di 50 C sposta il margine del punto di rugiada più di qualsiasi scelta di materiale che potrai fare in seguito.
| Flusso | Temperatura tipica | Rischio dominante | Percorso di recupero |
| Gas di combustione del riscaldatore di processo | 250-400 C | Punto di rugiada dell'acido solforico, condensazione a basso carico | Economizzatore dell'acqua di alimentazione o del fluido di processo |
| Scarico del forno e dell'essiccatore | 300-600 C | Caricamento di polvere, depositi alcalini appiccicosi | Economizzatore alettato tipo H con soffiatori di fuliggine retrattili |
| Uscita ossidante termico | 800-1100 C | Creep, cicli termici, riporto salino | Raffreddatore radiante seguito da una caldaia a recupero di calore |
| Gas di scarico del reattore esotermico | 150-450 C | Corrosivi condensabili, flusso bifase | Economizzatore resistente alla corrosione con quench |
| Condensa e vapore vaporizzato | 90-150 C | Calore di bassa qualità, ritorno della contaminazione | Riscaldamento dell'acqua di alimentazione a circuito chiuso |
Punto di rugiada acido Imposta la temperatura minima della parete
La temperatura limite in un condotto di scarico chimico è la temperatura della parete metallica, non la temperatura del gas. L'anidride solforosa e il vapore acqueo si combinano nello strato limite e si condensano come acido solforico liquido su qualsiasi superficie al di sotto del punto di rugiada e l'attacco inizia dalle punte delle alette dove la parete è più fredda.
Punto di rugiada acido: la temperatura superficiale alla quale l'anidride solforosa e il vapore acqueo presenti in un gas di combustione si condensano in acido solforico liquido. Negli scarichi dei riscaldatori chimici la temperatura scende comunemente tra 120 e 160 C e aumenta con il contenuto di zolfo nell'alimentazione, il livello di umidità e l'ossigeno in eccesso.
Il punto di rugiada dell’acqua è molto più basso, solitamente tra 45 e 60°C, e raramente costituisce di per sé un vincolo vincolante. I flussi contenenti cloruro sono un problema separato. Il cloruro di idrogeno proveniente dall'alimentazione clorurata o dal sale presente nei rifiuti si condensa come acido cloridrico e attacca i gradi inossidabili che sopravviverebbero per un decennio in presenza di gas di scarico puliti.
Le opzioni pratiche, più o meno in ordine di costo:
- Temperare l'ingresso dell'acqua in modo che la parete più fredda del tubo rimanga da 10 a 15 C al di sopra del punto di rugiada calcolato, utilizzando una linea di ricircolo o un bypass dell'economizzatore.
- Specificare tubi ND in acciaio o rivestiti in smalto laddove il servizio costringe la temperatura della parete al di sotto di quanto consentito dal punto di rugiada.
- Utilizzare superfici rivestite in ghisa o polimeri per i flussi di acido cloridrico e sali di cloruro, anche a scapito dell'efficienza del trasferimento di calore.
- Aggiungere uno stadio economizzatore a bassa temperatura solo dietro un bypass in grado di aumentare la temperatura dell'acqua in ingresso a carico parziale. Il differenze tra gli economizzatori a bassa temperatura e quelli ordinari risiedono principalmente in questo dettaglio di controllo piuttosto che nel fascio tubiero stesso.
Economizzatore o caldaia a recupero di calore: adattare l'unità al servizio
Se il calore recuperato è desiderato come acqua di alimentazione della caldaia preriscaldata o come fluido di processo riscaldato, specificare un economizzatore. Se lo si desidera come vapore per eiettori, ribollitori o turbine, specificare una caldaia a recupero di calore o un generatore di vapore a recupero di calore. I due non sono intercambiabili e un economizzatore incaricato di generare vapore inizierà a bollire all'interno dei suoi tubi entro pochi mesi dalla messa in servizio.
Economizzatore
- Servizio monofase, costo più basso per kW recuperato
- Necessita di un approccio da 15 a 30 C all'ebollizione per rimanere stabile
- Ideale quando la richiesta di vapore è stagionale o instabile
- Compatto, più leggero, più facile da installare in un condotto esistente
- Sensibile alla temperatura dell'acqua in ingresso al turndown
Caldaia a recupero di calore
- Produce vapore per eiettori, ribollitori o turbine
- Richiede un corpo cilindrico, un controllo di livello e un percorso di scarico
- Impronta più ampia e costi di capitale più elevati
- Gestisce flussi ad alta temperatura con sezione radiante
- Necessita di ricircolo per proteggere l'economizzatore a basso carico
Un controllo utile è il bilancio annuale del vapore. Se il sito può consumare il vapore prodotto tutto l'anno, la caldaia si ammortizza più velocemente. Se la domanda di vapore è stagionale, il riscaldamento dell’acqua di alimentazione tramite un economizzatore rappresenta l’investimento a minor rischio anche laddove la caldaia recupererebbe più kilowatt sulla carta.
 Economizzatore dei gas di scarico delle apparecchiature di processo Per la richiesta stagionale di vapore, riscalda l'acqua di alimentazione utilizzando i gas di scarico del processo e riduce il carico della caldaia mentre gestisce scarichi corrosivi o esplosivi. Visualizza il prodotto →
 Caldaia a recupero di calore di scarto industriale Per la domanda di vapore durante tutto l'anno, cattura il calore di scarto del processo per generare vapore con design adattabili per gas di scarico polverosi o corrosivi. Visualizza il prodotto →
I tubi alettati determinano l'ingombro, la perdita di tiraggio e la pulizia
La superficie estesa è ciò che trasforma una sezione di condotto di otto metri in un modulo di due metri, ma la geometria delle alette decide quanto spesso l'unità deve essere pulita e quanta potenza della ventola costa quella superficie extra.
Superficie esterna per metro di tubo, relativa ad un tubo nudo
Tubo nudo 1.0
Alettati di tipo H 6.5
Alettato a spirale 10.5
Valori indicativi per tubi da 32 a 38 mm. Il rapporto cambia con l'altezza delle alette, il passo delle alette e il numero di alette per pollice.
I tubi alettati di tipo H saldano due mezze alette a forma di H su ciascun lato del tubo. Le corsie del gas rimangono diritte e aperte, la polvere cade invece di incastrarsi tra le alette e i soffiatori di fuliggine retrattili possono raggiungere l'intera profondità dell'argine. I tubi con alette a spirale trasportano più superficie per metro e sono adatti al gas pulito, ma nella polvere alcalina appiccicosa il passo stretto si oscura e la caduta di pressione aumenta in poche settimane.
I tubi lisci trovano ancora il loro posto nelle attività soggette a forti incrostazioni in cui è la tolleranza alla corrosione, e non il coefficiente di trasferimento del calore, a determinare lo spessore della parete.
La velocità del gas è la variabile silenziosa in ogni selezione. Al di sotto di circa 8 m/s la polvere si deposita sui primi filari; sopra i 12 m/s l'erosione sulle prime due file accelera e la durata del tubo diminuisce drasticamente. Le disposizioni in linea sono meno sporche delle disposizioni sfalsate ma trasferiscono leggermente meno calore per fila, che di solito è il giusto compromesso nel servizio chimico.
 Tubo alettato di tipo H per gas di scarico carichi di polvere Le alette a forma di H limitano il deposito di polvere e mantengono bassa la resistenza ai gas di scarico, adattandosi agli scambiatori di calore di scarto in cui le incrostazioni e il controllo della velocità sono importanti. Visualizza il prodotto →
La conformità al codice e la qualità della saldatura sono rischi di approvvigionamento
La conformità delle parti in pressione decide chi firma il progetto termico e chi si assume il rischio in caso di guasto di un tubo. Non si tratta di documentazione allegata allo scambiatore di calore una volta terminato il calcolo termico.
- Timbro del codice di progettazione: ASME Sezione I per unità di generazione di vapore, Sezione VIII Divisione 1 per scambiatori non bruciati.
- Certificazione dei materiali secondo EN 10204 3.1 con numeri di calore riconducibili al certificato del mulino.
- Procedure di saldatura e registrazioni delle qualifiche dei saldatori conformi alla norma ISO 3834-2.
- Radiografia o imaging a raggi X in tempo reale dei giunti tra tubo e testata, con una libreria di filmati che corrisponde alla mappa di saldatura.
- Registri delle prove idrauliche e rapporti dimensionali rilasciati prima della spedizione, non dopo l'arrivo.
Richiedere la mappa di saldatura e la radiografia del primo giunto tra tubo e collettore prima dell'effettuazione dell'ordine di acquisto, non dopo il test di accettazione in fabbrica.
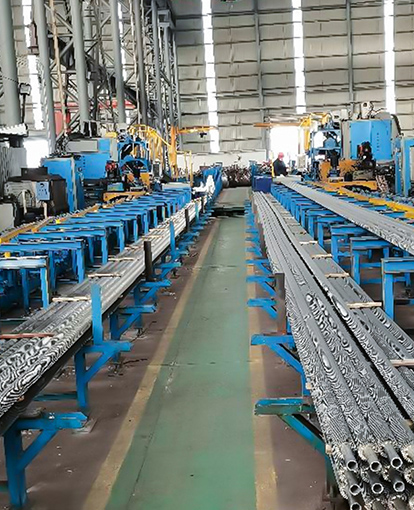
I costruttori che effettuano saldature, radiografie e idrotest all'interno dello stesso impianto possono rispondere a tale richiesta durante la gara. Un fornitore con linee di saldatura automatizzate, imaging a raggi X interno e un sistema di qualità documentato, come il team descritto in questo articolo profilo della capacità produttiva , è più facile da controllare rispetto a una società commerciale che assembla pacchetti da diversi subfornitori.
Una sequenza di specifiche che sopravvive alla revisione
La maggior parte delle specifiche non riuscite deriva dalla fissazione del tipo di apparecchiatura prima che i dati di processo vengano definiti. Esegui questi cinque passaggi in ordine e la progettazione termica segue senza discussioni.
- Fissare il dazio e l'intervallo di couverture. Stato recuperato il calore in kW a tariffa piena, al 70% e a tariffa minima stabile, e conferma quale dei tre governa la superficie.
- Caratterizzare il flusso. Composizione, contenuto di zolfo, umidità, livello di cloruro e carico di polvere, con il punto di rugiada acido calcolato anziché assunto.
- Imposta il pizzico. Scegliere la temperatura del gas in uscita compresa tra 10 e 15 C al di sopra del punto di rugiada calcolato, quindi controllare l'avvicinamento al lato acqua a carico parziale, non solo alla velocità di progetto.
- Seleziona la superficie. Scegli il tipo di aletta in base al carico di polvere, imposta la velocità del gas tra 8 e 12 m/s e dimensiona allo stesso tempo i soffiatori di fuliggine o l'accesso per il lavaggio con acqua.
- Bloccare l'ispezione e la consegna. Aggiungere un margine di incrostazione pari al 10-20% di superficie extra e confermare la mappa di saldatura, l'ambito NDT e il programma del test idraulico nell'ordine di acquisto.
Domande comuni degli ingegneri dei processi chimici
Qual è la temperatura minima sicura di uscita dei fumi per un economizzatore di un impianto chimico?
Segue il punto di rugiada acida anziché un numero fisso. Con il 10% di umidità e un basso contenuto di zolfo, il punto di rugiada si avvicina ai 120°C; lo zolfo pesante nell'alimentazione lo spinge oltre i 150 C. Mantenere il gas in uscita da 10 a 15 C al di sopra del valore calcolato e temperare l'ingresso dell'acqua in modo che la parete più fredda rimanga priva di condensa a carico parziale.
Quale tubo alettato è adatto allo scarico chimico carico di polvere?
Tubi alettati di tipo H disposti in linea. Le corsie diritte del gas resistono ai ponti e il passo aperto consente ai soffiatori di fuliggine retrattili di pulire l'intera profondità dell'argine. I tubi alettati a spirale sono la scelta migliore solo quando il flusso è pulito e l'ingombro è il vincolo vincolante.
Una caldaia a recupero di calore può funzionare con un carico del 40%?
Sì, a condizione che il progetto includa il ricircolo dell'economizzatore, un controllo del livello del cestello a tre elementi e una serranda di bypass che mantenga la temperatura di ingresso dell'evaporatore al di sopra del punto di rugiada a basso carico. Senza ricircolo, l'economizzatore diventa il primo componente a guastarsi durante la disattivazione invernale.
Quanta indennità di incrostazione deve essere specificata?
Dal 10 al 20% di superficie aggiuntiva per il gas pulito e fino al 25% per la polvere alcalina appiccicosa, sempre abbinati all'accesso laterale al gas per la pulizia. Acquistare la superficie extra senza accesso per la pulizia è l'errore di specifica più comune nel servizio chimico.