Trasferimento di calore industriale
Su una caldaia a gas da 120 t/h, il gas di scarico in uscita dall'economizzatore si trova a circa 145 C. Se si bypassa l'economizzatore, lo stesso camino funziona a circa 260 C. Colmare quel divario di 115 K vale circa il 5% della bolletta del carburante, per ogni ora di funzionamento dell'impianto.
Questo divario è ciò che realmente riguarda il lavoro di trasferimento di calore industriale. Raramente si tratta di leghe esotiche o di nuova termodinamica; è una questione di superficie, velocità del gas, tolleranza alle incrostazioni e posizione del metallo all'interno del condotto. Se ottieni questi quattro elementi nel modo giusto, un design semplice supererà uno elegante che si collega in modo solido in sei settimane.
Le sezioni seguenti riguardano i meccanismi, l'hardware, le fasi di selezione e i numeri che decidono se un progetto viene approvato o accantonato.
Cosa copre realmente il trasferimento di calore industriale
Trasferimento di calore industriale is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definizione: il trasferimento di calore industriale è la progettazione di superfici e percorsi di flusso che spostano il calore dal gas di combustione, dai gas di scarico o dal vapore di processo in un fluido utile, sufficientemente veloce da pagare l'attrezzatura e sufficientemente delicato da mantenere la parete del tubo al di sopra del limite di corrosione.
Tre meccanismi condividono il compito. La radiazione domina sopra gli 800° C circa, che è il territorio della fornace. La conduzione attraverso la parete del tubo non costituisce quasi mai il collo di bottiglia, perché una parete di acciaio al carbonio da 3 mm a 400°C aggiunge una resistenza trascurabile. La convezione sul lato gas provoca il danno.
Il gas di scarico pulito a una velocità compresa tra 10 e 15 m/s fornisce un coefficiente del film compreso tra circa 30 e 60 W/m2K. Il lato acqua o vapore dello stesso tubo ha una potenza superiore a 1000 W/m2K. Poiché le resistenze si aggiungono in serie, il lato gas è responsabile di circa il 90% del problema e ogni decisione progettuale a valle deriva da questo singolo fatto.
1% risparmio approssimativo di carburante per una diminuzione di 20 K della temperatura del camino
4-8x superficie esterna aggiunta da alette di tipo H o a spirale
18-30 mesi di tipico ammortamento semplice su un retrofit di un economizzatore
La conseguenza pratica è semplice. Aggiungere un'area sul lato del gas, mantenere la velocità del gas sufficientemente alta da pulire le alette ma sufficientemente bassa da evitare l'erosione e accettare che la parete del tubo si sposti vicino alla temperatura dell'acqua. Tutto il resto è dettaglio.
Le superfici che determinano la velocità di trasferimento del calore
La superficie lato gas è il luogo in cui un progetto di recupero di calore viene vinto o perso, pertanto i tubi alettati, i banchi economizzatore e i moduli HRSG vengono giudicati in base agli stessi tre parametri: densità superficiale, velocità del gas e tolleranza alle incrostazioni.
| Elemento | Dovere tipico | Uscita lato gas | Rischio dominante |
| Banca a tubo nudo | Piccolo economizzatore o preriscaldatore d'aria | 180-220 C | Bassa densità superficiale, grande ingombro |
| Tubo alettato di tipo H | Economizzatore in fumi contenenti ceneri | 150-190 C | Ponte di cenere tra le coppie di pinne |
| Tubo alettato a spirale | Economizzatore di gas pulito, evaporatore HRSG | 120-160 C | Corrosione delle alette vicino al punto di rugiada |
| Modulo HRSG | Scarico a ciclo combinato | Pila da 80 a 100 C | Stress termico all'attemperatore e al tamburo |
Le alette di tipo H sono saldate in coppia con un percorso del gas rettilineo tra di loro, motivo per cui sopravvivono al carbone e alle ceneri di biomassa che ostruirebbero un denso banco a spirale. Le alette a spirale offrono una maggiore area per metro e prestazioni migliori con il gas pulito, ma sono più difficili da pulire e molto meno tolleranti nei punti freddi.
Il dettaglio che più spesso viene trascurato è l’efficienza delle pinne. Le alette lunghe e sottili ad alta temperatura conducono male lungo la loro lunghezza, quindi l'area effettiva è inferiore all'area geometrica. Se una scheda tecnica cita un'area senza dati sull'efficienza delle pinne, richiederlo prima di confrontare i prezzi. Una nota a parte su come i tubi alettati aumentano l’efficienza del trasferimento di calore esamina il calcolo della superficie in modo più dettagliato.
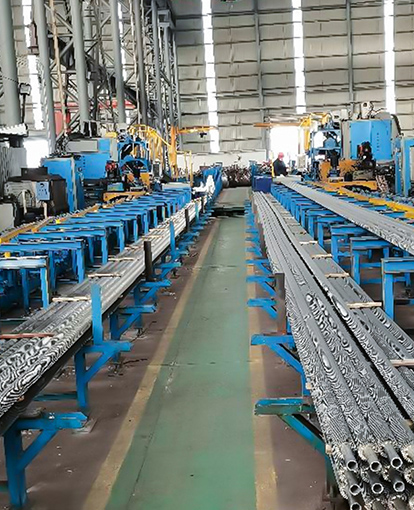
 Tubo alettato di tipo H per trasferimento di calore ad alta efficienza Le alette a forma di H saldate ad alta frequenza aumentano l'area di riscaldamento e resistono alla polvere, rendendo utile verificare l'efficienza delle alette prima di confrontare le opzioni di trasferimento del calore. Visualizza il prodotto →
Regola pratica: se la cenere è appiccicosa, scegli la geometria della pinna con la corsia del gas più ampia che puoi permetterti, quindi riacquista l'area perduta con una sponda più profonda anziché un passo della pinna più denso.
Dove il caldo scappa davvero
La maggior parte degli impianti perde il calore recuperabile in tre punti: il camino, le superfici calde che non sono mai state nuovamente isolate dopo una modifica e lo scarico o la condensa che viene scaricata invece di essere restituita.
Vale la pena recuperare
- Fumi oltre 180 C a pieno carico
- Spurgo continuo superiore al 5% del flusso di vapore
- La condensa ritorna sopra i 90 C
- Perdite nello scaricatore di vapore su un collettore in funzione 24 ore su 24, 7 giorni su 7
Di solito non ne vale la pena
- Scarico intermittente da processi batch
- Gas al di sotto del punto di rugiada acida senza tolleranza di corrosione
- Perdite superficiali su linee già al di sotto dei 50 C di temperatura cutanea
- Piccoli corsi d'acqua che necessitano di una propria pompa e di un circuito di controllo
Due numeri decidono fino a che punto può essere spinta la temperatura del gas. Il punto di rugiada acido stabilisce il punto di partenza: con una percentuale di zolfo nel combustibile compresa tra l’1 e il 2%, il vapore acqueo e l’SO3 iniziano a condensarsi sulle alette tra 120 e 150 C. Il punto di pizzico stabilisce il limite pratico per la generazione di vapore, solitamente da 8 a 15 K tra l’uscita del gas e la saturazione del vapore.
Nota sul campo: un'uscita del gas inferiore di 12 K sembra sulla carta un'efficienza gratuita, ma se mette la radice dell'aletta sotto il punto di rugiada per 300 ore all'anno, il tubo viene sostituito molto prima che il risparmio di carburante venga raggiunto.
Quando la temperatura del gas è superiore a circa 500 C, un economizzatore è lo strumento completamente sbagliato. Questo compito spetta a una caldaia a recupero di calore che genera vapore o riscalda un fluido di processo e la decisione è guidata dal bilancio del vapore dell’impianto molto più che dai dati del gas.
 Caldaia industriale a recupero di calore per il recupero dei gas di scarico ad alta temperatura Per i gas di scarico superiori al range dell'economizzatore, questa caldaia recupera calore per generare vapore e si adatta a polvere, corrosione e fonti fluttuanti. Visualizza il prodotto →
Attrezzatura adatta al compito
La scelta dell'attrezzatura segue innanzitutto le condizioni del gas e poi la richiesta di vapore o acqua, mai il contrario.
- Correggi i dati del gas: flusso, temperatura, composizione, carico di polvere, punto di rugiada e come tutti e quattro si spostano tra estate e inverno.
- Impostare la temperatura di uscita target con un margine di corrosione, non sull'ottimale teorico.
- Dimensionare la superficie con un fattore di incrostazione onesto, compreso tra 0,005 e 0,01 m2K/W per il gas pulito e due o tre volte superiore per la combustione a petrolio o biomassa.
- Controllare la disposizione e il collegamento: spazio dei condotti, testa del ventilatore, elevazione del tamburo, disposizione del bypass e accesso fisico per la pulizia.
I passaggi tre e quattro sono quelli in cui si perdono i budget. Un'unità dimensionata per un servizio pulito e installata senza un soffiatore di fuliggine necessita di un'interruzione non programmata entro due anni e il costo per aggiungerne uno in un secondo momento di solito supera la differenza di prezzo tra un modello economico e uno buono.
Nel lavoro EPC l'interfaccia conta tanto quanto la progettazione termica. Le transizioni dei condotti, i giunti di dilatazione, l'acciaio di supporto e la strumentazione devono essere tutti risolti in 3D prima dell'inizio della fabbricazione, motivo per cui un fornitore che può convertire i disegni e verificare l'apporto di calore internamente fa risparmiare al progetto più tempo rispetto a un fornitore che si limita a proporre un prezzo per tonnellata inferiore. Il profilo aziendale definisce tale ambito tecnico in modo più dettagliato.
 Economizzatore dei fumi di coda della caldaia Recupera il calore dei condotti di scarico della caldaia per preriscaldare l'acqua di alimentazione, ridurre il consumo di carburante e adattarsi ai sistemi di caldaie a carbone, gas, petrolio, biomassa o calore di scarto. Visualizza il prodotto →
Un progetto che guadagna il 3% in più di efficienza ma impone un’interruzione della pulizia ogni trimestre non è un miglioramento. Si tratta di un contratto di manutenzione con allegato per il trasferimento di calore.
Leggere l'economia prima di impegnarsi
Il rimborso delle apparecchiature di trasferimento del calore industriale è determinato dalle ore di funzionamento annuali e dal prezzo del carburante, non dalle piccole differenze nell’efficienza termica.
8000 ore/anno 14 mesi
6000 ore/anno 19 mesi
4000 ore/anno 28 mesi
2000 ore/anno 56 mesi
Semplice ammortamento in mesi per una riduzione della temperatura del camino di 20 K, gas a circa 6 USD per MMBtu, prima dei costi di manutenzione e di interruzione.
Tre input decidono se il caso sopravvive a una riunione di revisione:
- Ore di funzionamento con carico realistico, non ore nominali.
- Costo del carburante per tutta la vita dell'apparecchiatura, con controllo della sensibilità alla metà del prezzo attuale.
- Costi di pulizia e ispezione, compresi i giorni di inattività che consuma.
Aggiungere tempestivamente la conformità delle parti in pressione. La documentazione ASME o PED, la tracciabilità dei materiali e l'ispezione di terze parti raramente modificano la progettazione termica, ma possono spostare di mesi il programma di consegna se vengono aumentati dopo che il disegno è stato congelato.
La versione breve: misurare il gas, rispettare il punto di rugiada, dimensionare per eventuali incrostazioni e controllare le ore di funzionamento prima di confrontare i dati di efficienza.
Domande frequenti
Qual è la differenza tra un economizzatore e un generatore di vapore a recupero di calore?
Un economizzatore riscalda l'acqua di alimentazione senza modificarne la fase, in genere utilizzando i gas di scarico a una temperatura compresa tra 200 e 400 C. Un generatore di vapore a recupero di calore produce vapore e solitamente contiene sezioni economizzatore, evaporatore e surriscaldatore in un unico involucro, recuperando i gas di scarico dalle turbine a gas o dai processi ad alta temperatura.
Quale temperatura dello stack dovrei targetizzare?
Basso quanto consentito dal punto di rugiada acido e dal punto di pizzico. Per il gas a basso contenuto di zolfo la temperatura è spesso compresa tra 120 e 150 C; per l'olio combustibile ad alto contenuto di zolfo può essere 160 C o superiore a meno che non siano specificate alette resistenti alla corrosione.
Come posso evitare che i tubi alettati si sporchino?
Adattare il tipo di aletta alla cenere, mantenere la velocità del gas nell'intervallo da 8 a 12 m/s e installare soffiatori di fuliggine con corsie sufficienti per raggiungere la parete del tubo. Le alette di tipo H con ampi percorsi del gas sono la scelta più sicura al di sotto dei 300 C, dove la cenere è appiccicosa.
È possibile installare un dispositivo di recupero del calore in una condotta esistente?
Sì, se la testa del ventilatore e lo spazio del condotto lo consentono. La maggior parte dei retrofit necessitano di un bypass per la regolazione e la pulizia, e la perdita di tiraggio aggiuntiva compresa tra 0,5 e 1,5 kPa di solito deve essere pagata con un aggiornamento della ventola o uno stack più alto.
La progettazione termica è un compromesso tra area, velocità e pulizia. Scegline due e il terzo ti fatturerà più tardi.